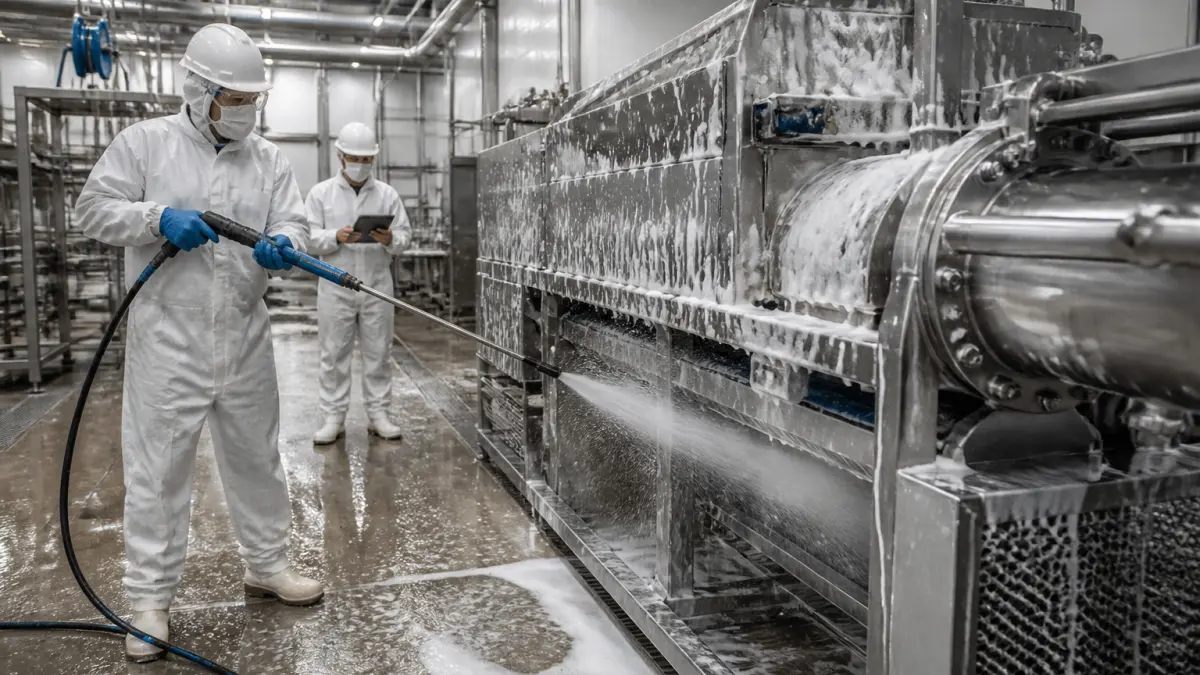
Dans une usine, la propreté visible ne garantit pas la sécurité sanitaire. Un plan de nettoyage industriel bien pensé ne se limite pas à passer un coup de serpillière entre deux cadences. Il doit suivre des méthodes précises, validées par des contrôles, pour éviter les contaminations croisées et les arrêts de production.
Quelles sont les étapes obligatoires d’un protocole de nettoyage et désinfection ?
Le schéma classique repose sur une séquence en quatre phases. La première consiste à dégager la zone et à retirer les plus grosses souillures : débris, résidus de matière première, emballages. C’est le pré-nettoyage. Vient ensuite le nettoyage proprement dit, avec un détergent adapté à la nature des salissures (graisses, protéines, sucres). Un rinçage intermédiaire élimine les résidus de produit. La désinfection intervient alors pour réduire la charge microbienne. Enfin, un rinçage final et un séchage complet terminent le cycle.
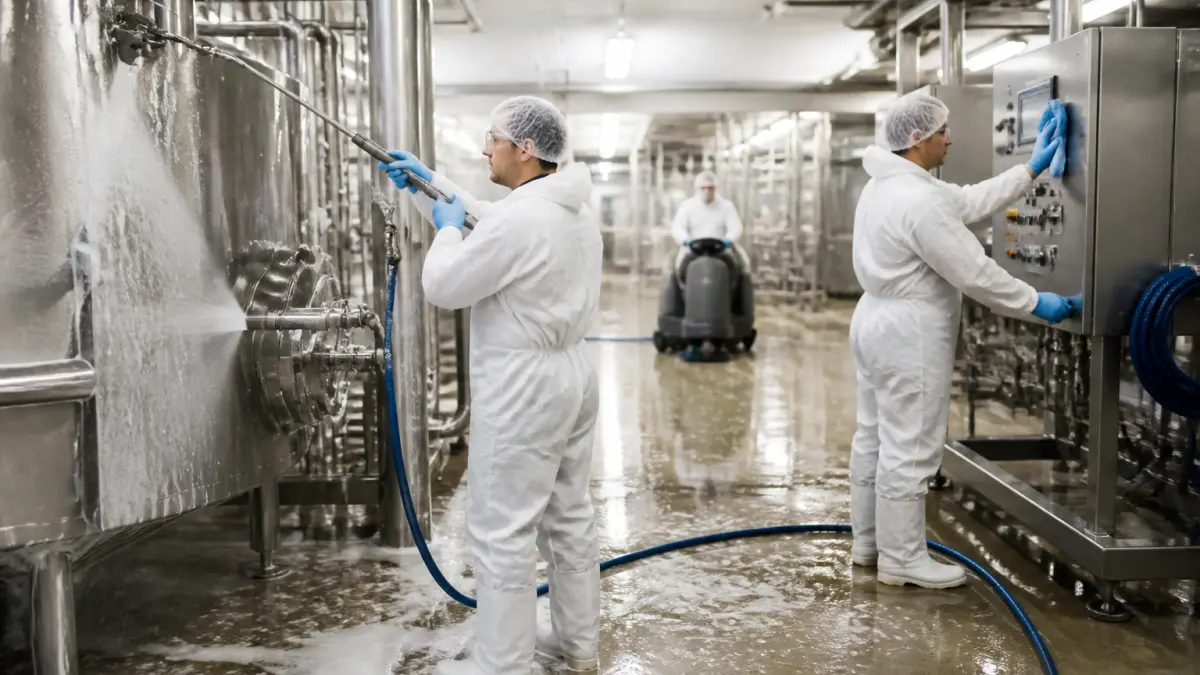
Une surface mal nettoyée neutralise en partie l’action du biocide. Les résidus organiques forment une barrière qui protège les micro-organismes. C’est pourquoi l’enchaînement nettoyage, rinçage, désinfection, contrôle est indissociable.
Quels paramètres influencent l’efficacité du nettoyage industriel ?
Quatre facteurs agissent ensemble : le temps d’action, la température, la chimie (le produit) et l’action mécanique. Modifier l’un d’eux oblige à ajuster les autres. Par exemple, si la température de l’eau baisse, il faut augmenter le temps de contact ou le dosage du détergent.
Le choix du produit dépend de la souillure et du matériau
Un détergent alcalin convient mieux aux graisses et aux protéines. Un produit acide est plus efficace contre les dépôts minéraux (calcaire, tartre). Le matériau de la surface compte aussi : l’acier inoxydable supporte des produits plus agressifs que le polyéthylène ou les joints en caoutchouc.
La température et le temps de contact sont critiques
La plupart des désinfectants exigent un temps de contact minimal pour agir, souvent entre 5 et 15 minutes. Une eau trop chaude peut dénaturer certains principes actifs, tandis qu’une eau trop froide réduit la solubilité des graisses. Le respect des préconisations du fabricant reste le seul repère fiable.
Quelles sont les principales techniques de nettoyage utilisées en usine ?
Les méthodes se répartissent entre manuelles, mécanisées et automatisées. Chacune répond à des contraintes spécifiques de zone, d’équipement ou de risque microbiologique.
| Technique | Usage principal | Avantage | Limite |
|---|---|---|---|
| Nettoyage manuel | Zones difficiles d’accès, matériel sensible | Souple, peu coûteux en équipement | Risque d’erreur humaine, temps long |
| Nettoyage à la vapeur | Surfaces, convoyeurs, cuves | Sans produit chimique agressif | Consommation énergétique élevée |
| Nettoyage par ultrasons | Pièces démontées, petits outillages | Élimine les particules incrustées | Volume de bain limité |
| Système CIP (Clean-In-Place) | Tuyauteries, cuves, échangeurs | Automatisé, sans démontage | Nécessite une installation dédiée |
| Nettoyage au CO₂ solide | Équipements sensibles à l’humidité | Sans eau, sans résidus | Coût du matériel |
Le CIP est particulièrement utilisé dans les industries agroalimentaires et pharmaceutiques pour les circuits fermés. Il fait circuler des solutions détergentes et des rinçages à l’intérieur des canalisations, sans intervention manuelle. Les bains d’ultrasons conviennent aux pièces de petite taille, comme les buses ou les filtres. La vapeur reste une solution efficace pour les zones où l’usage de produits chimiques est limité.
Comment contrôler l’efficacité du nettoyage et de la désinfection ?
Un contrôle visuel ne suffit pas. Une surface peut sembler propre tout en portant une charge microbienne élevée. Les méthodes de vérification se complètent :
- Contrôle visuel et tactile : détection des résidus visibles ou des dépôts collants.
- Test à la fluorescence (ATP-métrie) : mesure de la quantité de résidus organiques présents sur une surface. Le résultat s’obtient en quelques secondes.
- Prélèvements microbiologiques : par écouvillonnage ou par impression sur gélose. Ils permettent de valider la réduction de la flore bactérienne.
- Contrôle du rinçage : mesure du pH de l’eau de dernier rinçage pour vérifier l’absence de résidus de détergent ou de désinfectant.
Ces contrôles doivent être tracés et datés. Un plan de nettoyage efficace prévoit leur fréquence et définit des seuils d’acceptation. Si un contrôle révèle un dépassement, le protocole doit être revu : temps de contact, dosage, température ou méthode.
Quelles erreurs compromettent le plus souvent le nettoyage industriel ?
La première est de négliger le pré-nettoyage. Des résidus trop abondants consomment le détergent et réduisent son action. La deuxième est de désinfecter avant d’avoir rincé : le détergent et le désinfectant peuvent réagir entre eux, ce qui annule l’efficacité des deux produits. La troisième est de ne pas respecter le temps de contact. Un désinfectant pulvérisé et essuyé immédiatement n’a aucun effet durable.
Une autre erreur fréquente est d’utiliser le même matériel (brosse, raclette, chiffon) dans plusieurs zones sans le nettoyer entre deux. Cela crée des contaminations croisées. Enfin, former les opérateurs uniquement sur le geste sans leur expliquer les risques microbiologiques conduit à des oublis ou à des dosages approximatifs.
Comment structurer un plan de nettoyage et désinfection durable ?
Le plan doit être formalisé par écrit et accessible à tous les opérateurs. Il précise pour chaque zone : la méthode, le produit, la concentration, la température, le temps de contact, la fréquence et le responsable. Un suivi par check-list permet de valider chaque étape et d’identifier les écarts.
La révision régulière du plan est nécessaire. Un changement de matière première, d’équipement ou de cadence de production peut rendre un protocole obsolète. Les résultats des contrôles microbiologiques doivent alimenter cette mise à jour. Si un même point de contrôle échoue plusieurs fois, le problème n’est pas un défaut d’exécution mais une faiblesse du protocole lui-même.
Former les équipes est un investissement qui paie. Chaque opérateur doit savoir doser un produit, lire une fiche de données de sécurité, utiliser les EPI et reconnaître un signe de non-conformité. Une équipe formée est le premier rempart contre une contamination.
Le nettoyage industriel en usine n’est pas une tâche secondaire : c’est une étape de production à part entière, avec ses méthodes, ses contrôles et ses indicateurs. Sans protocole rigoureux, les risques de non-conformité sanitaire et de rappel de produits augmentent. La clé tient dans la régularité, la traçabilité et l’adaptation aux contraintes réelles de l’atelier.